
Le immagini dei prodotti sono solo a scopo informativo e potrebbero presentare piccole differenze, a seconda del lotto e del fornitore. Le specifiche e i prezzi dei prodotti potrebbero essere soggetti a modifiche senza preavviso. Facciamo del nostro meglio per aggiungere specifiche quanto più precise e corrette possibili alla pagina del prodotto, ma è possibile che non siano del tutto corrette. Se identifichi un caso del genere, ti preghiamo di segnalarcelo.
Il prodotto è destinato agli specialisti e richiede personale qualificato e autorizzato. Il prodotto non include istruzioni di montaggio/uso . La messa in funzione del prodotto da parte di persone non qualificate comporta la perdita della garanzia secondo i Termini e Condizioni presenti sul sito.
Le specifiche tecniche indicate (corrente, potenza, ecc.) rappresentano valori massimi consentiti in condizioni ideali di funzionamento. Per un utilizzo sicuro e una durata ottimale, si raccomanda di utilizzare il prodotto in regime continuo a non più del 50% dei valori massimi specificati.
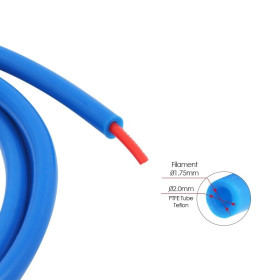
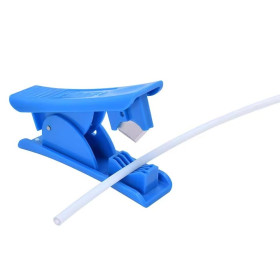
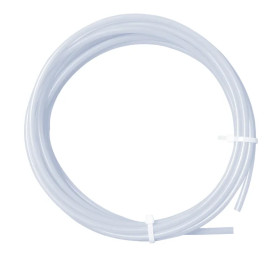
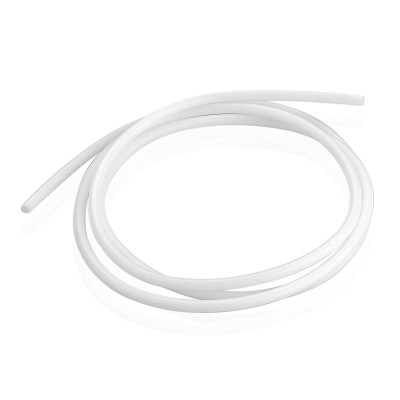
Tubo in teflon PTFE, 2x4 mm, per filamento 1.75 mm, 1 metro
Tubo in PTFE per la guida fluida del filamento 1.75 nelle stampanti 3D, riduce l'attrito e migliora l'alimentazione verso l'estrusore. Dimensione 2x4 mm, lunghezza 1 m, materiale in teflon con buona resistenza alla temperatura e all'usura, interno liscio per un flusso costante e ampia compatibilità con i sistemi Bowden.
Spedito entro mercoledì 11 novembre
Acquistando questo prodotto guadagni 0,41 RON in punti fedeltà.

Spedizione veloce gratuita per ordini superiori a 100EUR nella maggior parte de paesi UE.

Spediamo dal nostro magazzino entro 24 ore

Ricevi punti a ogni ordine, per un valore del 5%.
Il tubo in teflon PTFE con diametro interno di 2 mm e diametro esterno di 4 mm guida il filamento da 1.75 mm tra l'estrusore e l'hotend nelle stampanti 3D con estrusore di tipo Bowden. Viene fornito con lunghezza di 1 metro, da tagliare alla misura necessaria, e si utilizza sia per un montaggio nuovo sia per la sostituzione di un tubo usurato o deformato.
Il PTFE ha un coefficiente di attrito molto basso, quindi il filamento scorre nel tubo con sforzo ridotto, e l'estrusore può spingerlo e ritrarlo senza perdite importanti. Il diametro interno di 2 mm lascia al filamento da 1.75 mm un gioco sufficiente per uno scorrimento libero, mentre il diametro esterno di 4 mm si adatta ai raccordi pneumatici comuni presenti su estrusori e hotend. Il materiale resiste a temperature di lavoro fino a 260 °C.
Tra le caratteristiche principali figurano il materiale PTFE, i diametri 2 mm interno e 4 mm esterno, la compatibilità con il filamento da 1.75 mm e la lunghezza di 1 metro. Il tubo è un accessorio passivo, senza alimentazione, che si monta meccanicamente tramite le due estremità nei raccordi della stampante. Può essere usato anche per guidare il filamento dalla bobina verso l'estrusore o verso un sensore di filamento.
Specifiche:
Materiale: PTFE (teflon)
Diametro interno: 2 mm
Diametro esterno: 4 mm
Filamento compatibile: 1.75 mm
Temperatura massima di lavoro: 260 °C
Lunghezza: 1 metro
Dimensioni: 1000 mm (lunghezza)
Utilizzo:
Spegnete la stampante, estraete il filamento e lasciate raffreddare l'hotend prima di smontare o montare il tubo.
Misurate la distanza tra il raccordo dell'estrusore e il raccordo dell'hotend lungo il percorso reale, con il tubo leggermente curvato e senza strozzature, quindi aggiungete qualche millimetro di riserva e segnate la lunghezza sul tubo.
Tagliate il tubo con un taglierino molto affilato o con una pinza specifica per tubi, perpendicolarmente all'asse e senza bave. Un taglio obliquo lascia una cavità in cui il filamento può accumularsi e provocare ostruzioni.
Verificate le estremità e tagliate di nuovo se restano bordi sollevati, perché il foro deve rimanere perfettamente rotondo.
Smontate il tubo vecchio, se presente, premendo l'anello del raccordo pneumatico e tirando il tubo verso l'esterno.
Inserite il tubo nuovo nel raccordo dell'estrusore fino all'arresto, poi nel raccordo dell'hotend fino a raggiungere la fine della zona prevista per l'inserimento, senza gioco tra tubo e ugello o collo dell'hotend.
Tirate leggermente entrambe le estremità per verificare che siano bloccate dalle clip dei raccordi.
Riscaldate l'hotend alla temperatura del materiale utilizzato e inserite il filamento nell'estrusore. Se avanza senza sforzo ed esce uniformemente dall'ugello, il montaggio è corretto.
Non utilizzate temperature di stampa superiori a 260 °C con il tubo montato fino alla zona calda e non usate il tubo per filamento da 3 mm.
Per risultati stabili, mantenete una curva ampia e senza pieghe lungo tutto il percorso, se la guida peggiora o l'estremità lato hotend si scurisce o si deforma, accorciate il tubo o sostituitelo.
- Dimensioni
- 1000 mm
- Materiale
- PTFE (teflon)
- Temperatura di esercizio
- 260 °C
- Lunghezza
- 1 metro
- Diametro esterno
- 4 mm
- Diametro
- 1.75 mm
- Diametro interno
- 2 mm
Produs destinat utilizarii in proiecte electronice, automatizari, prototipare, educatie si cercetare.
Produsul trebuie utilizat numai conform specificatiilor tehnice mentionate in descriere si/sau in documentatia produsului.
Avertismente generale de siguranta:
Nu utilizati produsul la tensiuni, curenti sau temperaturi peste valorile specificate.
Montajul si conectarea trebuie realizate de persoane cu cunostinte tehnice minime in domeniul electric/electronic.
Evitati scurtcircuitele, inversarea polaritatii si conectarea gresita a alimentarii.
Nu lasati produsul alimentat nesupravegheat in timpul testelor.
Produsul nu este jucarie si nu este destinat copiilor.
Pentru modulele electronice, se recomanda utilizarea in carcase, panouri sau montaje protejate, dupa caz.
Identificare produs:
Denumirea produsului, codul/SKU-ul si caracteristicile tehnice sunt mentionate in pagina produsului si/sau pe eticheta ambalajului.
Producator / Importator / Distribuitor:
Sigmanortec S.R.L.
Calea Bucuresti nr. 9, Targu Jiu, Gorj, Romania
E-mail: [email protected]
Website: www.sigmanortec.ro
Persoana responsabila in UE:
Sigmanortec S.R.L.
Calea Bucuresti nr. 9, Targu Jiu, Gorj, Romania
E-mail: [email protected]
Documentatie si siguranta:
Pentru informatii suplimentare, fise tehnice, declaratii de conformitate sau instructiuni, ne puteti contacta la [email protected].
Recensioni (1) - Moderation della recensione

Il tubo in teflon PTFE da 1 metro, con diametro interno di 2 mm e diametro esterno di 4 mm, è un accessorio passivo per le stampanti 3D con estrusore di tipo Bowden. Conduce il filamento da 1.75 mm dall'estrusore fino all'hotend e si usa anche per guidare il filamento dalla bobina all'estrusore oppure per sostituire un tubo usurato.
Il tutorial tratta il prodotto come un componente meccanico, montato direttamente sulla stampante. Seguite i passaggi per il taglio, il montaggio e la verifica.
Come funziona:
Il PTFE è un materiale con attrito molto basso. Il filamento scorre nel tubo molto più facilmente che in un canale di plastica comune o in un percorso libero con guide. L'estrusore spinge il filamento, mentre il tubo lo mantiene sulla traiettoria e non lo lascia piegare tra estrusore e hotend.
Il diametro interno di 2 mm lascia attorno al filamento da 1.75 mm un gioco totale di 0.25 mm, cioè 0.125 mm per lato (2.0 mm - 1.75 mm = 0.25 mm). Il gioco è sufficiente per uno scorrimento libero, ma abbastanza ridotto perché il filamento non si schiacci o non si pieghi inutilmente durante il ritiro. Il diametro esterno di 4 mm è quello per cui sono progettati i raccordi pneumatici più comuni di estrusori e hotend.
Il PTFE sopporta temperature di lavoro fino a 260 °C. L'estremità verso l'hotend è la zona più sollecitata termicamente. Oltre questo valore il materiale si degrada, per questo non si usano temperature di stampa superiori a 260 °C con il tubo montato fino alla zona calda.
Collegamento:
Il tubo non ha alimentazione e non si collega elettricamente. Si monta meccanicamente, tramite due estremità, nei raccordi della stampante. Prima del montaggio spegnete la stampante e lasciate raffreddare l'hotend.
| Pin del prodotto | Si collega a | Funzione |
|---|---|---|
| Estremità 1 | Raccordo dell'estrusore (uscita del filamento) | Riceve il filamento spinto dall'estrusore e lo introduce nel tubo. |
| Estremità 2 | Raccordo dell'hotend (ingresso del filamento) | Conduce il filamento fino all'hotend, nella zona di fusione. |
Configurazione:
Misurate la distanza tra i due raccordi lungo il percorso reale che fa il tubo, con il tubo leggermente curvato e senza strozzature. Aggiungete qualche millimetro di riserva, poi segnate la lunghezza sul tubo con un pennarello.
Tagliate il tubo con un cutter molto affilato o con una pinza specifica per tubi. Il taglio deve essere perpendicolare al tubo e senza bave. Un'estremità tagliata obliquamente lascia una fessura tra tubo e ugello o tra tubo ed estrusore, e nella fessura il filamento fuso o solo ammorbidito può accumularsi e causare intasamenti.
Controllate le estremità. Se sono rimasti bordi sollevati, tagliate di nuovo. La guida del filamento è migliore se il foro resta perfettamente rotondo.
Rimuovete il vecchio tubo, se presente. Premete l'anello del raccordo pneumatico e tirate via il tubo. Inserite il tubo nuovo fino a fine corsa nel raccordo, poi tirate leggermente per verificare che sia bloccato dalla clip del raccordo.
All'estremità dell'hotend, il tubo deve arrivare fino al punto in cui è previsto che entri. In genere il tubo appoggia sull'ugello o sul collo dell'hotend, senza gioco. Se rimane del gioco, il filamento può accumularsi nel vuoto e la stampante si intasa.
Esempio di utilizzo:
Esempio per una stampante 3D con estrusore Bowden che ha il tubo vecchio usurato. Spegnete la stampante, togliete il filamento e rimuovete il tubo vecchio da entrambe le estremità. Misurate il percorso, tagliate il tubo nuovo da 1 metro alla lunghezza necessaria, poi montate l'estremità 1 nell'estrusore e l'estremità 2 nell'hotend. Verificate che entrambe le estremità siano bloccate nei raccordi.
Riscaldate l'hotend alla temperatura del materiale utilizzato, per esempio per il PLA, e inserite il filamento nell'estrusore. Se il filamento avanza senza sforzo ed esce uniformemente dall'ugello, il montaggio è corretto. Eseguite poi un test di ritiro e una stampa breve, per verificare che non compaiano blocchi.
In un montaggio corretto il tubo forma una curva morbida senza pieghe. La guida del tubo deve permettere alla testina di stampa di muoversi su tutta la corsa senza tirare il tubo.
Problemi frequenti:
Il filamento si blocca o avanza con difficoltà. La causa più comune è un taglio obliquo o con bave, oppure una piega nel tubo. Tagliate di nuovo l'estremità, ad angolo retto, e raddrizzate il percorso del tubo.
Compaiono filamenti sottili o grumi durante la stampa, soprattutto al ritiro. La causa può essere un gioco tra tubo e ugello, nel quale il filamento si accumula. Spingete il tubo fino in fondo nel raccordo dell'hotend e bloccatelo bene.
Il tubo esce dal raccordo durante la stampa. La clip del raccordo non lo trattiene. Verificate che il tubo sia tagliato dritto e che abbia diametro esterno di 4 mm, poi sostituite il raccordo usurato se necessario.
Il tubo si è scurito, si è deformato o è ingiallito all'estremità verso l'hotend. La temperatura in quella zona ha superato il limite del materiale. Accorciate il tubo fino alla zona non danneggiata e rispettate il limite di 260 °C.
Il filamento abrasivo o con impurità lascia segni nel tubo. Se la guida peggiora, sostituite il tubo con uno nuovo.
Limitazioni e consigli:
Il tubo è progettato per filamento da 1.75 mm. Non è adatto al filamento da 3 mm. La temperatura massima di lavoro è di 260 °C, quindi non è consigliato per materiali che richiedono temperature di stampa superiori a contatto diretto con il tubo.
Il PTFE si usura nel tempo, soprattutto all'estremità verso l'hotend. È bene conservare un pezzo di ricambio e sostituirlo quando la guida peggiora. Su un percorso Bowden lungo, il ritiro va regolato nello slicer, perché il filamento deve percorrere una strada più lunga.
Il tubo si può usare anche per guidare il filamento dalla bobina verso l'estrusore, per proteggerlo dall'aggrovigliarsi, oppure per realizzare un percorso comodo verso un sensore di filamento. Per evitare attriti inutili mantenete curve ampie.