
Produktbilder dienen ausschließlich zu Informationszwecken und können je nach Charge und Lieferant geringfügige Unterschiede aufweisen. Produktspezifikationen und Preise können ohne vorherige Ankündigung geändert werden. Wir tun unser Bestes, um der Produktseite möglichst genaue und richtige Spezifikationen hinzuzufügen, es ist jedoch möglich, dass diese nicht ganz korrekt sind. Sollten Sie einen solchen Fall feststellen, melden Sie ihn uns bitte.
Das Produkt ist für Fachleute bestimmt und erfordert qualifiziertes und autorisiertes Personal. Dem Produkt liegt keine Montage-/Gebrauchsanleitung bei . Die Inbetriebnahme des Produktes durch nicht qualifizierte Personen führt zum Verlust der Garantie gemäß den AGB auf der Seite.
Die angegebenen technischen Spezifikationen (Strom, Leistung usw.) stellen maximale zulässige Werte unter idealen Betriebsbedingungen dar. Für einen sicheren Betrieb und eine optimale Lebensdauer wird empfohlen, das Produkt im Dauerbetrieb mit höchstens 50 % der angegebenen Maximalwerte zu verwenden.
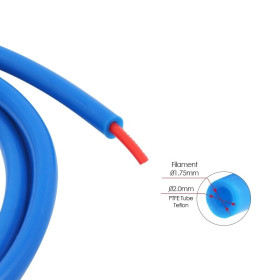
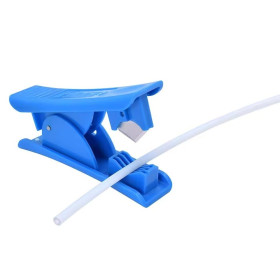
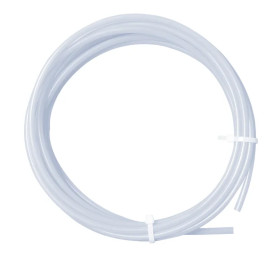
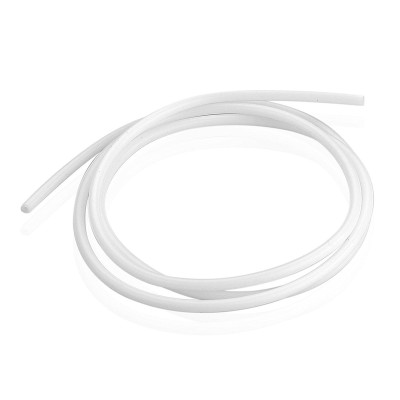
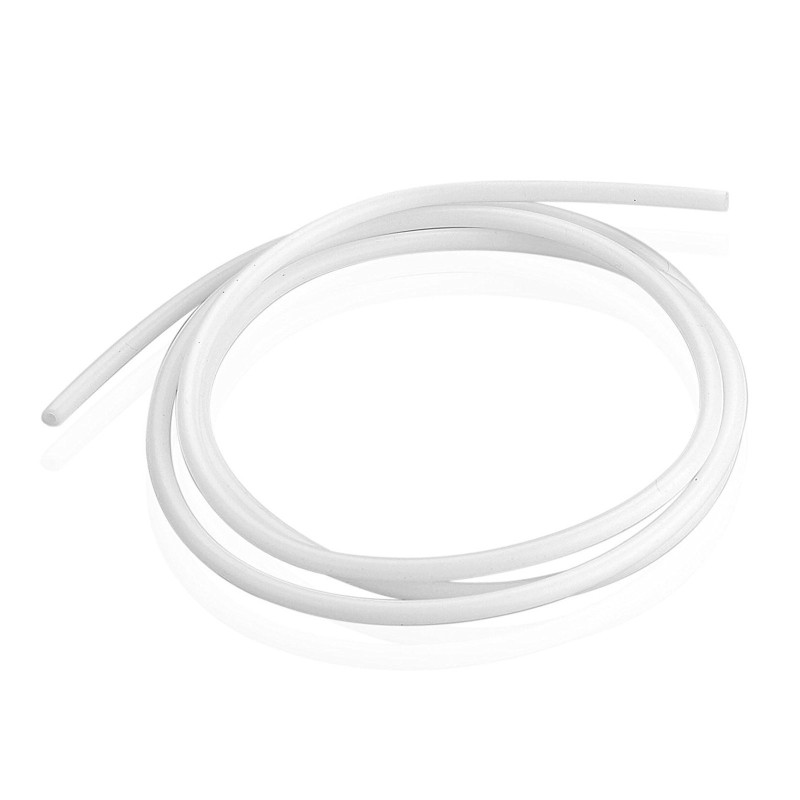
Teflonschlauch PTFE, 2x4mm, für Filament 1.75 mm, 1 Meter
PTFE-Schlauch für die reibungsarme Führung von 1.75-Filament in 3D-Druckern, verringert die Reibung und verbessert die Zufuhr zum Extruder. Abmessungen 2x4 mm, Länge 1 m, Material Teflon mit guter Temperatur- und Verschleißbeständigkeit, glatte Innenseite für gleichmäßigen Fluss und breite Kompatibilität mit Bowden-Systemen.
Mit dem Kauf dieses Produkts erhalten Sie 0,41 RON an Treuepunkten.

International fast shipping within EU. Free Shipping for orders above 100 EUR in most EU countries.

We ship from our stock within 24H

Sie erhalten bei jeder Bestellung Punkte im Wert von 5 %.
Der Teflonschlauch PTFE mit einem Innendurchmesser von 2 mm und einem Außendurchmesser von 4 mm führt das Filament von 1.75 mm zwischen Extruder und Hotend bei 3D-Druckern mit Bowden-Extruder. Er wird in einer Länge von 1 Meter geliefert, die auf das benötigte Maß zugeschnitten wird, und eignet sich sowohl für die Neumontage als auch für den Austausch eines verschlissenen oder verformten Schlauchs.
PTFE hat einen sehr niedrigen Reibungskoeffizienten, daher gleitet das Filament mit geringem Kraftaufwand durch den Schlauch, und der Extruder kann es ohne große Verluste schieben und zurückziehen. Der Innendurchmesser von 2 mm lässt dem Filament von 1.75 mm ein ausreichendes Spiel für ein freies Gleiten, und der Außendurchmesser von 4 mm passt zu den üblichen pneumatischen Anschlüssen an Extrudern und Hotends. Das Material hält Betriebstemperaturen von bis zu 260 °C stand.
Zu den wichtigsten Merkmalen gehören das Material PTFE, die Durchmesser 2 mm innen und 4 mm außen, die Kompatibilität mit Filament von 1.75 mm und die Länge von 1 Meter. Der Schlauch ist ein passives Zubehör ohne Stromversorgung und wird an beiden Enden mechanisch in die Anschlüsse des Druckers gesteckt. Er kann auch zur Führung des Filaments von der Spule zum Extruder oder zu einem Filamentsensor verwendet werden.
Spezifikationen:
Material: PTFE (Teflon)
Innendurchmesser: 2 mm
Außendurchmesser: 4 mm
Kompatibles Filament: 1.75 mm
Maximale Betriebstemperatur: 260 °C
Länge: 1 Meter
Abmessungen: 1000 mm (Länge)
Verwendung:
Schalten Sie den Drucker aus, entnehmen Sie das Filament und lassen Sie das Hotend abkühlen, bevor Sie den Schlauch demontieren oder montieren.
Messen Sie den Abstand zwischen dem Anschluss des Extruders und dem Anschluss des Hotends auf dem tatsächlichen Verlauf, wobei der Schlauch leicht gebogen und ohne Spannung sein soll. Fügen Sie dann einige Millimeter Reserve hinzu und markieren Sie die Länge auf dem Schlauch.
Schneiden Sie den Schlauch mit einem sehr scharfen Cutter oder einer speziellen Schlauchschere, rechtwinklig zur Achse und ohne Grate. Ein schräger Schnitt hinterlässt einen Spalt, in dem sich das Filament ansammeln kann und Verstopfungen verursacht.
Prüfen Sie die Enden und schneiden Sie erneut, falls hochstehende Kanten zurückgeblieben sind, denn die Öffnung muss vollkommen rund bleiben.
Demontieren Sie den alten Schlauch, falls vorhanden, indem Sie den Ring des pneumatischen Anschlusses drücken und den Schlauch herausziehen.
Stecken Sie den neuen Schlauch in den Anschluss des Extruders, bis er anschlägt, und anschließend in den Anschluss des Hotends, bis er das Ende des dafür vorgesehenen Bereichs erreicht, ohne Spiel zwischen Schlauch und Düse oder Hals des Hotends.
Ziehen Sie leicht an beiden Enden, um zu prüfen, ob sie durch die Klemmen der Anschlüsse gesichert sind.
Heizen Sie das Hotend auf die Temperatur des verwendeten Materials auf und führen Sie das Filament durch den Extruder. Wenn es ohne Kraftaufwand vorwärtsläuft und gleichmäßig durch die Düse austritt, ist die Montage korrekt.
Verwenden Sie bei montiertem Schlauch bis zur heißen Zone keine Drucktemperaturen über 260 °C und verwenden Sie den Schlauch nicht für Filament von 3 mm.
Für stabile Ergebnisse achten Sie auf einen großzügigen Bogen ohne Knicke auf dem gesamten Verlauf. Wenn die Führung schlechter wird oder das Ende zum Hotend hin sich verfärbt oder verformt hat, kürzen Sie den Schlauch oder ersetzen Sie ihn.
- Abmessungen
- 1000 mm
- Material
- PTFE (Teflon)
- Betriebstemperatur
- 260 °C
- Länge
- 1 Meter
- Außendurchmesser
- 4 mm
- Durchmesser
- 1.75 mm
- Innendurchmesser
- 2 mm
Produs destinat utilizarii in proiecte electronice, automatizari, prototipare, educatie si cercetare.
Produsul trebuie utilizat numai conform specificatiilor tehnice mentionate in descriere si/sau in documentatia produsului.
Avertismente generale de siguranta:
Nu utilizati produsul la tensiuni, curenti sau temperaturi peste valorile specificate.
Montajul si conectarea trebuie realizate de persoane cu cunostinte tehnice minime in domeniul electric/electronic.
Evitati scurtcircuitele, inversarea polaritatii si conectarea gresita a alimentarii.
Nu lasati produsul alimentat nesupravegheat in timpul testelor.
Produsul nu este jucarie si nu este destinat copiilor.
Pentru modulele electronice, se recomanda utilizarea in carcase, panouri sau montaje protejate, dupa caz.
Identificare produs:
Denumirea produsului, codul/SKU-ul si caracteristicile tehnice sunt mentionate in pagina produsului si/sau pe eticheta ambalajului.
Producator / Importator / Distribuitor:
Sigmanortec S.R.L.
Calea Bucuresti nr. 9, Targu Jiu, Gorj, Romania
E-mail: [email protected]
Website: www.sigmanortec.ro
Persoana responsabila in UE:
Sigmanortec S.R.L.
Calea Bucuresti nr. 9, Targu Jiu, Gorj, Romania
E-mail: [email protected]
Documentatie si siguranta:
Pentru informatii suplimentare, fise tehnice, declaratii de conformitate sau instructiuni, ne puteti contacta la [email protected].
Bewertungen (1) - Überprüfung der Moderation

Der PTFE-Teflonschlauch mit 1 Meter Länge, 2 mm Innendurchmesser und 4 mm Außendurchmesser ist ein passives Zubehörteil für 3D-Drucker mit Bowden-Extruder. Er führt das Filament mit 1.75 mm vom Extruder bis zum Hotend und wird auch zur Führung des Filaments von der Rolle zum Extruder oder zum Ersetzen eines verschlissenen Schlauchs verwendet.
Das Tutorial behandelt das Produkt wie ein mechanisches Teil, das direkt am Drucker montiert wird. Folgen Sie den Schritten für Zuschneiden, Montage und Überprüfung.
So funktioniert es:
PTFE ist ein Material mit sehr geringer Reibung. Das Filament gleitet durch den Schlauch deutlich leichter als durch einen gewöhnlichen Kunststoffkanal oder bei einem freien Verlauf mit Führungen. Der Extruder schiebt das Filament, und der Schlauch hält es auf seiner Bahn und verhindert, dass es sich zwischen Extruder und Hotend biegt.
Der Innendurchmesser von 2 mm lässt um das Filament mit 1.75 mm ein Gesamtspiel von 0.25 mm, also 0.125 mm auf jeder Seite (2.0 mm - 1.75 mm = 0.25 mm). Das Spiel reicht für ein freies Gleiten aus, ist aber klein genug, damit sich das Filament beim Zurückziehen nicht quetscht oder unnötig biegt. Der Außendurchmesser von 4 mm entspricht dem Maß, für das die üblichen pneumatischen Anschlüsse an Extrudern und Hotends ausgelegt sind.
PTFE verträgt Betriebstemperaturen von bis zu 260 °C. Das Ende zum Hotend ist der thermisch am stärksten belastete Bereich. Oberhalb dieses Werts zersetzt sich das Material, deshalb werden mit montiertem Schlauch bis in den heißen Bereich keine Drucktemperaturen über 260 °C verwendet.
Anschluss:
Der Schlauch hat keine Stromversorgung und wird nicht elektrisch angeschlossen. Er wird mechanisch über zwei Enden in den Anschlüssen des Druckers montiert. Schalten Sie den Drucker vor der Montage aus und lassen Sie das Hotend abkühlen.
| Produkt-Pin | Wird angeschlossen an | Funktion |
|---|---|---|
| Ende 1 | Extruder-Anschluss (Filamentausgang) | Nimmt das vom Extruder geschobene Filament auf und führt es in den Schlauch ein. |
| Ende 2 | Hotend-Anschluss (Filamenteingang) | Führt das Filament bis ins Hotend zur Schmelzzone. |
Konfiguration:
Messen Sie den Abstand zwischen den beiden Anschlüssen entlang des tatsächlichen Verlaufs, den der Schlauch nimmt, bei leicht gebogenem Schlauch und ohne Spannung. Addieren Sie einige Millimeter Reserve und markieren Sie dann die Länge am Schlauch mit einem Marker.
Schneiden Sie den Schlauch mit einem sehr scharfen Cutter oder einer speziellen Schlauchschneidzange. Der Schnitt muss rechtwinklig zum Schlauch und ohne Grat sein. Ein schräg geschnittenes Ende hinterlässt einen Spalt zwischen Schlauch und Düse oder zwischen Schlauch und Extruder, und in diesem Spalt kann sich das geschmolzene oder nur erweichte Filament ansammeln und Verstopfungen verursachen.
Prüfen Sie die Enden. Wenn hochstehende Kanten geblieben sind, schneiden Sie erneut. Die Filamentführung ist besser, wenn die Öffnung perfekt rund bleibt.
Entfernen Sie den alten Schlauch, falls vorhanden. Drücken Sie den Ring des pneumatischen Anschlusses herunter und ziehen Sie den Schlauch heraus. Stecken Sie den neuen Schlauch ein, bis er im Anschluss anschlägt, und ziehen Sie dann leicht daran, um zu prüfen, ob er von der Klemme des Anschlusses gehalten wird.
Am Hotend-Ende muss der Schlauch bis zum Ende des Bereichs reichen, in den er eingeführt werden soll. In der Regel stützt sich der Schlauch auf der Düse oder am Hals des Hotends ab, ohne Spiel. Bleibt Spiel, kann sich das Filament im Hohlraum stauen und der Drucker verstopft.
Anwendungsbeispiel:
Beispiel für einen 3D-Drucker mit Bowden-Extruder, dessen alter Schlauch verschlissen ist. Schalten Sie den Drucker aus, entnehmen Sie das Filament und demontieren Sie den alten Schlauch an beiden Enden. Messen Sie den Verlauf, schneiden Sie den neuen 1 Meter langen Schlauch auf die erforderliche Länge zu und montieren Sie dann Ende 1 im Extruder und Ende 2 im Hotend. Überprüfen Sie, ob beide Enden in den Anschlüssen festsitzen.
Heizen Sie das Hotend auf die Temperatur des verwendeten Materials auf, zum Beispiel für PLA, und führen Sie das Filament durch den Extruder ein. Wenn das Filament mühelos vorläuft und gleichmäßig aus der Düse austritt, ist die Montage korrekt. Führen Sie anschließend einen Rückzugstest und einen kurzen Druck durch, um zu prüfen, dass keine Blockaden auftreten.
Bei korrekter Montage bildet der Schlauch eine sanfte Kurve ohne Falten. Die Führung des Schlauchs muss es erlauben, dass sich der Druckkopf über den gesamten Verfahrweg bewegt, ohne am Schlauch zu ziehen.
Häufige Probleme:
Das Filament blockiert oder läuft schwer vor. Die übliche Ursache ist ein schräger oder gratiger Schnitt oder eine Falte im Schlauch. Schneiden Sie das Ende erneut im rechten Winkel ab und richten Sie den Verlauf des Schlauchs aus.
Beim Drucken entstehen Fäden oder Klümpchen, besonders beim Zurückziehen. Die Ursache kann ein Spiel zwischen Schlauch und Düse sein, in dem sich das Filament staut. Schieben Sie den Schlauch bis zum Anschlag in den Anschluss des Hotends und fixieren Sie ihn gut.
Der Schlauch rutscht während des Druckens aus dem Anschluss. Die Klemme des Anschlusses hält ihn nicht. Prüfen Sie, ob der Schlauch gerade geschnitten ist und einen Außendurchmesser von 4 mm hat, und ersetzen Sie den verschlissenen Anschluss bei Bedarf.
Der Schlauch hat sich am Hotend-Ende verfärbt, verformt oder vergilbt. Die Temperatur dort hat die Materialgrenze überschritten. Kürzen Sie den Schlauch bis zum unbeschädigten Bereich und halten Sie die Grenze von 260 °C ein.
Abrasives oder verunreinigtes Filament hinterlässt Spuren im Schlauch. Wenn sich die Führung verschlechtert, ersetzen Sie den Schlauch durch einen neuen.
Einschränkungen und Tipps:
Der Schlauch ist für Filament mit 1.75 mm ausgelegt. Er ist nicht für Filament mit 3 mm geeignet. Die maximale Betriebstemperatur beträgt 260 °C, daher wird er nicht für Materialien empfohlen, die höhere Drucktemperaturen erfordern und dabei direkt mit dem Schlauch in Kontakt kommen.
PTFE nutzt sich mit der Zeit ab, vor allem am Ende zum Hotend. Es ist ratsam, ein Stück Ersatz aufzubewahren und es zu tauschen, wenn sich die Führung verschlechtert. Bei einem langen Bowden-Weg muss das Zurückziehen im Slicer angepasst werden, da das Filament einen längeren Weg zurücklegt.
Der Schlauch kann auch zur Führung des Filaments von der Rolle zum Extruder verwendet werden, um es vor Verwicklungen zu schützen, oder um einen bequemen Weg zu einem Filamentsensor zu schaffen. Um unnötige Reibung zu vermeiden, halten Sie die Kurven weit.